MES生產管理軟件在化工企業中的應用實踐與價值探析
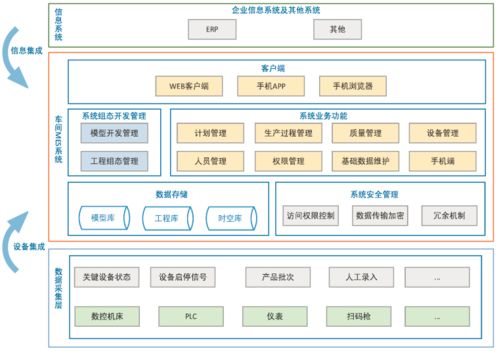
在當今數字化轉型的浪潮下,化工企業面臨著提升生產效率、保障生產安全、優化資源配置和滿足嚴格合規要求的巨大挑戰。制造執行系統作為一種連接企業計劃層與控制層的關鍵信息化工具,在化工行業的應用正日益深入,成為企業實現精細化、智能化管理的核心引擎。本文將從企業管理咨詢的視角,剖析MES在化工企業中的具體應用場景、實施路徑及其帶來的管理價值。
一、 MES在化工企業的核心應用場景
- 生產計劃與調度優化:化工生產具有連續性強、流程復雜、產品鏈長的特點。MES能夠承接ERP(企業資源計劃)的生產訂單,結合裝置產能、原料庫存、能源供應、設備狀態等實時數據,進行動態排產與調度。例如,在精細化工或制藥領域,MES可以精確管理批次生產訂單,優化生產序列,減少換線時間,最大化關鍵設備利用率。
- 生產過程實時監控與質量控制:這是MES在化工企業應用的重中之重。系統通過集成DCS(分布式控制系統)、PLC(可編程邏輯控制器)等自動化層數據,對反應溫度、壓力、流量、物料配比等關鍵工藝參數進行24小時不間斷監控、記錄與報警。它實現了從原料投入到產品產出的全過程質量追溯,任何偏離標準工藝規程(SOP)的情況都能被及時捕獲和處理,確保產品質量的穩定性和一致性,滿足GMP、FDA等嚴苛的法規要求。
- 物料與能源的精準管理:化工是物料和能源消耗大戶。MES通過物料平衡與能源管理模塊,實時跟蹤原料、中間品、產成品及副產品的庫存與移動,減少“跑冒滴漏”,提高物料收率。對水、電、汽、風等能源介質的消耗進行實時計量與分析,幫助發現能耗瓶頸,為節能降耗提供數據支持。
- 設備管理與維護:MES集成了設備臺賬、點檢、維修、保養等功能,通過監控關鍵設備的運行參數(如振動、溫度),實現預測性維護,減少非計劃停機。系統可以自動生成維修工單,關聯備件庫存,顯著提升設備綜合效率(OEE)。
- 人員績效與合規管理:系統記錄每個操作人員的作業活動、操作記錄和響應時間,為崗位績效評估提供客觀依據。通過電子批記錄、電子簽名、權限控制等功能,確保所有生產活動符合標準操作規程和安全環保規定,使生產過程的合規性審計變得高效、透明。
二、 從管理咨詢視角看MES實施的關鍵成功因素
成功引入MES不僅是技術項目,更是一場深刻的管理變革。企業管理咨詢在其中的作用至關重要:
- 頂層設計與業務融合:咨詢顧問需幫助企業明確MES項目的戰略目標,是側重于質量追溯、效率提升還是成本控制?必須將MES的功能與企業的核心業務流程(如生產、質量、設備、倉儲)深度融合,避免形成“信息孤島”。
- 流程梳理與優化先行:在系統上線前,必須對現有生產管理流程進行全面的梳理、診斷和優化(BPI)。MES是固化優秀管理實踐的載體,而非用來自動化低效流程的工具。例如,重新設計物料配送流程、質量檢驗流程與異常處理機制。
- 數據治理與標準化:化工企業數據來源繁雜,命名不規范。咨詢工作需提前建立統一的數據標準(如物料編碼、設備編碼、操作單元編碼),確保基礎數據的準確性與一致性,這是MES能否發揮效用的基石。
- 變革管理與人才培養:MES改變了員工傳統的工作習慣。咨詢需制定周密的變革管理計劃,通過培訓、宣導、試點等方式,降低組織抵觸,培養既懂工藝又懂系統的復合型人才,確保系統被真正用起來、用好。
- 分步實施與持續改進:建議采用“整體規劃、分步實施”的策略,優先選擇生產瓶頸或價值最高的環節(如罐區管理、核心反應裝置)進行試點,快速見效,樹立信心,再逐步推廣。系統上線后,需建立持續改進機制,根據業務發展不斷優化MES功能。
三、 MES應用帶來的核心管理價值
通過有效應用MES,化工企業能夠實現:
- 可視化透明化:管理層能夠實時洞察“黑箱”中的生產過程,決策從依賴經驗轉向基于數據。
- 運營效率提升:減少非增值時間,提高設備利用率和人員效率,縮短產品制造周期。
- 質量與合規保障:建立貫穿全程的質量防線,輕松應對客戶與法規審計,提升品牌信譽。
- 成本精準控制:通過精細化的物料與能源管理,直接降低生產成本。
- 安全生產強化:通過對工藝偏離的預警和快速響應,從源頭預防安全事故。
結論
對于化工企業而言,MES已從“可選項”變為關乎核心競爭力的“必選項”。它的成功應用,離不開與企業戰略、業務流程和人員能力的緊密結合。借助專業的企業管理咨詢,化工企業可以更科學地規劃、更平穩地實施、更充分地利用MES系統,從而在激烈的市場競爭中,夯實安全環保根基,提升運營敏捷性與卓越性,最終驅動企業向智能化、綠色化的高質量方向發展。
最新產品
2017年中國中小企業商旅管理行業調研報告 管理模式與優化路徑
新加坡企業運營管理顧問咨詢服務助力企業高效發展
解密復策國際教育管理私董會的五大議程 競業限制與商業秘密保護新法則
從“短板”到“長板” 遼寧振興征途上的企業管理咨詢新動能
安全生產不放假 縣應急局強化國慶期間危險化學品企業安全監管工作
佛山衛浴協會助企破局 開平衛博城觀展與華藝工廠交流記
改革不停頓 開放不止步 筑巢引鳳助中國工業騰飛
丹東市工業和信息化局積極組織企業參加食品工業誠信管理體系培訓 健全管理機制助力行業高質量發展
八方資源網行業資訊 企業管理咨詢的價值、趨勢與實踐
光谷AI熱潮涌動 重點企業春節不停工,高速光模塊訂單排至年底